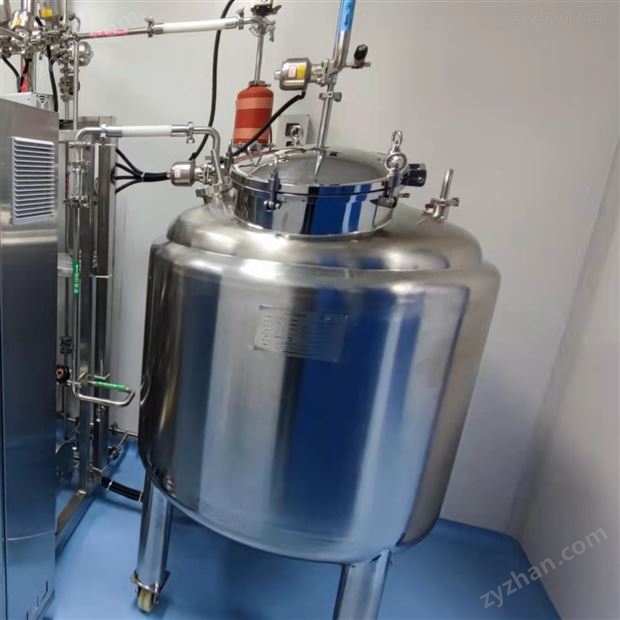
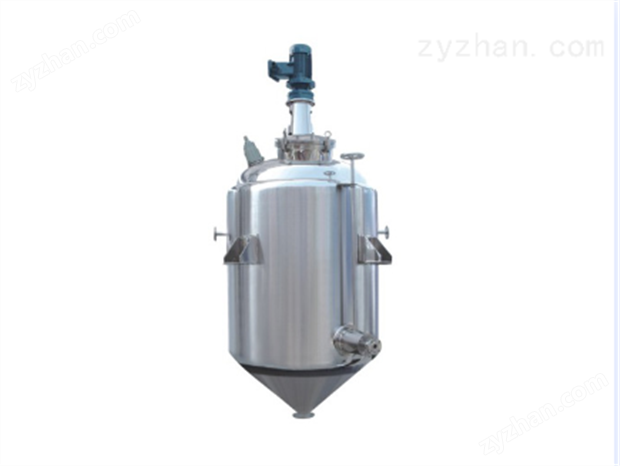
选用内外盘管反应釜的目的是什么呢?
在化工、医药、食品等行业的反应过程中,温度是决定反应效率、产物质量与生产安全的关键变量。内外盘管反应釜作为主流的温度调控型反应设备,其选型并非随机选择,而是围绕 “高效控温、适配介质、安全稳定、经济可行” 四大核心目标,根据具体生产工况(如介质特性、反应需求、生产模式)针对性解决痛点。选用两者的根本目的,是让反应釜的温度调控能力与生产需求深度匹配,避免因设备选型不当导致的反应效率低、产物不合格、安全事故或成本浪费。以下从内盘管、外盘管反应釜的选型目的分别解析,结合实际场景说明其核心价值。
一、选用内盘管反应釜的核心目的:追求 “快速控温 + 小容积适配”,解决间歇式、温度敏感型反应痛点
内盘管反应釜的结构特点(盘管直接接触介质、传热路径短)决定了其选型目的聚焦于 “快速响应温度变化” 与 “高效利用小空间”,主要用于解决以下生产需求:
1. 满足 “快速升温 / 降温” 需求,缩短间歇反应周期
许多间歇式反应(如精细化工中的催化合成、医药中间体的分步反应)对温度的 “动态调整” —— 需在短时间内完成升温(如从室温升至 120℃)、保温、降温(如从 120℃降至 40℃)的阶梯式控温,若温度响应缓慢,会延长反应周期(如原本 8 小时的反应可能延长至 12 小时),降低生产效率。
内盘管因直接与介质接触,传热系数比外盘管高 20%-40%(可达 800-1800 W/(m²・℃)),能快速将热量传递给介质,温度波动可控制在 ±1℃以内。例如,某医药企业生产头孢类中间体时,需在反应初期 10 分钟内将介质从 25℃升至 95℃(触发催化反应),反应结束后 20 分钟内降至 30℃(终止反应),选用内盘管反应釜可精准满足这一需求;若选用外盘管,因釜壁阻隔,升温可能需要 25 分钟,降温需要 35 分钟,不仅延长生产周期,还可能因温度停留时间过长导致产物杂质增加(如杂质含量从 0.5% 升至 1.2%,超出质量标准)。
核心目的:通过快速温度响应,适配间歇式反应的 “动态控温” 需求,缩短生产周期,提升单位时间产能。
2. 适配 “小容积反应”,高效利用有限空间
在实验室研发、小批量试产或特种化学品生产中,反应釜容积通常较小(≤10m³),空间有限,需在保证传热效率的同时,尽可能减少设备对反应空间的占用。
内盘管可根据釜内空间灵活设计为螺旋状、U 型,仅占用 5%-15% 的釜内容积,且无需在釜外预留缠绕盘管的空间(如外盘管需在釜外预留 20-30cm 的缠绕间隙),尤其适合安装在车间空间狭窄的场景(如医药企业的洁净车间,设备布局密集)。例如,某精细化工企业生产电子级清洗剂(批量 500L / 批次),车间仅能容纳 1m³ 的反应釜,选用内盘管设计后,既保证了传热效率(可快速将介质从室温升至 80℃),又避免了外盘管对车间通道的占用;若强行选用外盘管,釜体 + 盘管的整体直径会从 1.2m 增至 1.5m,导致设备无法进入车间。
核心目的:在小容积、空间有限的场景中,平衡 “传热效率” 与 “空间利用率”,满足小批量、高精度反应的生产需求。
3. 解决 “温度敏感型反应” 的精度控制痛点
部分反应(如生物酶催化反应、高分子材料的低温聚合)对温度偏差极其敏感 —— 温度过高(如超出设定值 2℃)会导致催化剂失活、产物分解;温度过低则会使反应停滞,无法生成目标产物。
内盘管的 “直接传热” 特性可避免外盘管因釜壁结垢、间隙空气层导致的 “传热滞后” 问题,确保介质温度始终稳定在设定范围。例如,某生物化工企业利用酶催化生产 L - 乳酸时,反应最佳温度为 38℃,温度偏差超过 ±0.5℃就会导致酶活性下降 30%(反应速率降低),选用内盘管反应釜后,通过实时温度反馈与快速调整,可将温度控制在 38±0.3℃;若选用外盘管,因釜壁传热存在延迟,温度可能波动至 37.2-38.8℃,酶活性下降会导致反应时间从 6 小时延长至 9 小时,且产物收率从 92% 降至 85%。
核心目的:通过高精度温度控制,适配对温度敏感的反应体系,保障产物质量(如纯度、收率)符合标准。
二、选用外盘管反应釜的核心目的:追求 “稳定控温 + 便捷维护 + 大容积适配”,解决连续式、高粘度 / 含固型反应痛点
外盘管反应釜的结构特点(盘管外置、不占釜内空间)决定了其选型目的聚焦于 “均匀控温”“易维护”“大容积适配”,主要用于解决高粘度、含固体颗粒、连续生产或高洁净度需求的反应痛点:
1. 满足 “均匀控温” 需求,避免高粘度 / 含固介质的 “局部过热” 风险
高粘度介质(≥1000 cP,如树脂、沥青)或含固体颗粒的悬浮液(如涂料、农药悬浮剂)流动性差,若选用内盘管,介质易在盘管表面形成 “滞留层”(流动缓慢),导致局部过热(如盘管附近温度比釜内其他区域高 15-20℃),引发介质分解、碳化(如树脂高温交联形成硬块)或固体颗粒沉积(包裹盘管,进一步降低传热效率)。
外盘管通过釜壁均匀传递热量,配合大型搅拌装置(如螺带式搅拌桨,外盘管不占用釜内空间,可安装更大尺寸搅拌桨),能让釜内介质混合更均匀,温度分布温差≤3℃,避免局部过热。例如,某涂料企业生产环氧地坪漆(介质粘度 2500 cP,含 15% 固体颜料颗粒),选用外盘管反应釜后,通过螺带搅拌 + 外盘管均匀加热(从 60℃升至 100℃),釜内各区域温度偏差仅 1.5℃,颜料颗粒分散均匀,无局部碳化现象;若选用内盘管,盘管附近温度可能升至 115℃,导致颜料颗粒团聚(形成直径≥1mm 的硬块),涂料成品出现 “颗粒杂质”,不合格率从 2% 升至 15%。
核心目的:通过均匀传热 + 强搅拌适配,解决高粘度、含固体颗粒介质的 “局部过热” 与 “混合不均” 问题,保障产物均匀性与稳定性。
2. 适配 “大容积连续生产”,保障长期稳定运行
在石油化工、大型煤化工等行业,反应釜容积通常较大(≥10m³,甚至≥100m³),且采用连续式生产模式(如聚乙烯聚合、聚酯切片生产),需长期(如 3 个月以上)稳定控温,若设备维护频繁或故障停机,会导致整条生产线停产(日均损失可能达数十万元)。
外盘管不占用釜内空间,可安装大型搅拌装置(如直径 3m 的推进式搅拌桨),确保大容积介质混合均匀;同时,外盘管位于釜外,维护时无需拆卸釜内部件、清空介质,可单独检修(如检查泄漏、更换局部盘管),工期短(≤半天),对生产影响小。例如,某石化企业使用 50m³ 外盘管反应釜连续生产聚乙烯,需将介质温度稳定在 85±0.5℃,外盘管通过分段控温(釜底、釜中、釜顶独立控温)实现均匀传热,且每 6 个月仅需拆除保温层检查盘管贴合度(耗时 2 小时),全年停机维护时间≤8 小时;若选用内盘管,因釜内空间限制,搅拌桨尺寸小(直径仅 2m),大容积介质混合不均(温差达 5℃),且每 2 个月需清空釜内介质、拆卸搅拌装置清理盘管(每次停机 1-2 天),全年停机维护时间≥30 小时,严重影响连续生产。
核心目的:适配大容积连续生产的 “长期稳定控温” 与 “低维护停机” 需求,保障生产线连续运行,减少停产损失。
3. 满足 “高洁净度” 需求,避免交叉污染,符合行业认证标准
在医药、食品、化妆品等行业,反应介质需满足高洁净度要求(如医药行业的 GMP 认证、食品行业的 FDA 标准),若釜内存在盘管阻隔,清理时易产生 “清洁死角”(如盘管与釜壁的连接处),导致介质残留(如前一批次的药物残留混入下一批次),引发交叉污染(如药品中混入其他成分,导致过敏风险)。
4. 降低 “易结垢 / 强腐蚀介质” 的维护成本与泄漏风险
部分反应介质(如含碳酸钙的水溶液、浓盐酸)易在盘管表面结垢(如碳酸钙沉积形成水垢)或腐蚀盘管(如浓盐酸腐蚀普通不锈钢),若选用内盘管,结垢会导致传热效率下降(3 个月内可能下降 50%),腐蚀泄漏会直接污染介质(如盘管穿孔导致冷冻盐水混入反应体系)
外盘管不与介质直接接触,可避免结垢与腐蚀:一方面,介质中的固体颗粒或结垢成分不会附着在盘管表面(仅可能附着在釜内壁,清理更简单);另一方面,若介质腐蚀性强(如浓盐酸),仅需将釜体材质升级为耐腐材质(如 FRP、哈氏合金),外盘管可选用普通不锈钢(因不接触介质),降低材料成本。例如,某电镀企业处理含盐酸的电镀废水(pH=1.5,含 Fe³+、Cr³+)时,选用外盘管反应釜(釜体为 FRP 材质,外盘管为 304 不锈钢),使用 1 年后外盘管无任何腐蚀,仅需清理釜内壁的 Fe³+ 沉积(用稀硝酸清洗 1 小时即可);若选用内盘管,需将盘管也升级为哈氏合金(成本增加 5 万元),且 1 年内可能因 Fe³+ 沉积导致传热效率下降 40%,需拆换盘管 2 次(额外成本 4 万元)。
核心目的:通过 “盘管不接触介质” 的设计,降低易结垢、强腐蚀介质的维护成本与泄漏风险,延长设备使用寿命,减少产物污染损失。
三、选型目的的本质:“按需匹配”,平衡性能与成本,避免 “错选” 导致的生产问题
无论是选用内盘管还是外盘管反应釜,其核心目的本质是 “按需匹配”—— 根据介质特性(粘度、洁净度、腐蚀性)、反应需求(控温速度、容积、连续 / 间歇)、行业标准(洁净度、认证)与成本预算
例如,某化工企业误将内盘管反应釜用于生产高粘度树脂(粘度 3000 cP),使用 1 个月后,盘管表面结垢严重,传热效率从 1200 W/(m²・℃) 降至 500 W/(m²・℃),树脂升温时间从 1 小时延长至 3 小时,且局部过热导致树脂交联(不合格率从 3% 升至 20%),最终不得不更换为外盘管反应釜,浪费初期投资(内盘管釜成本 3 万元)与停产损失(10 天停产损失 50 万元)。
选型目的的本质:通过精准匹配工况,平衡 “性能需求”(控温、适配、洁净)与 “经济成本”(初期投资、维护、能耗),避免因错选导致的生产故障与经济损失。
总结
选用内外盘管反应釜的目的并非单纯 “选择一种设备”,而是围绕生产中的核心痛点(如控温慢、空间小、污染风险、维护贵),通过设备特性解决实际需求:
最终,选型目的需回归 “生产需求” 本身 —— 结合介质特性、反应模式、行业标准与成本预算,让设备成为生产的 “助力” 而非 “阻碍”,实现反应高效、产物合格、生产安全、成本可控的目标。
内外盘管反应釜的主要特点和工作原理


 微信公众号
 采购中心
 手机版
 制药网手机版
 制药网小程序
 官方微信
 公众号:zyzhan

 预告
 预告
 预告