资料简介
雾化系统:离心式靠高速旋转转盘(8000-25000r/min)产生离心力雾化,适用于中低粘度料液;压力式通过高压泵(2-20MPa)将料液压入喷孔雾化,适合高粘度物料;气流式利用压缩空气(0.3-0.8MPa)冲击料液雾化,适合热敏性、低产量物料。
加热送风系统:包含空气过滤器(初效+中效+高效三级过滤,确保进风洁净度)、加热器(电加热/蒸汽加热,控温精度±1℃)、送风机(提供稳定热气流,风压5-15kPa)。
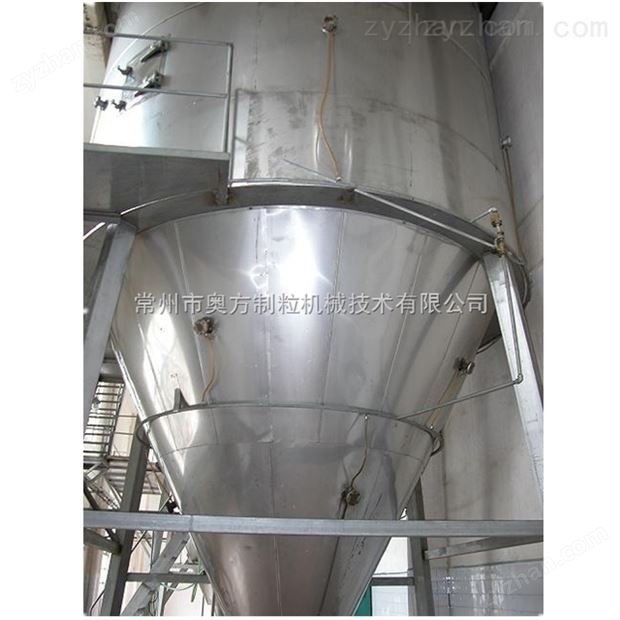
干燥塔体:通常为不锈钢材质,内壁抛光处理(粗糙度Ra≤0.8μm)减少粘壁;塔底设锥形卸料口,搭配气锤或搅拌装置防堵;顶部设风帽,调节气流分布均匀性。
分离收集系统:旋风分离器(分离效率≥95%)分离大颗粒粉末,布袋除尘器(滤袋材质为PTFE或聚酯,过滤精度≥0.1μm)收集细粉;部分机型配两级分离,提升收粉率。
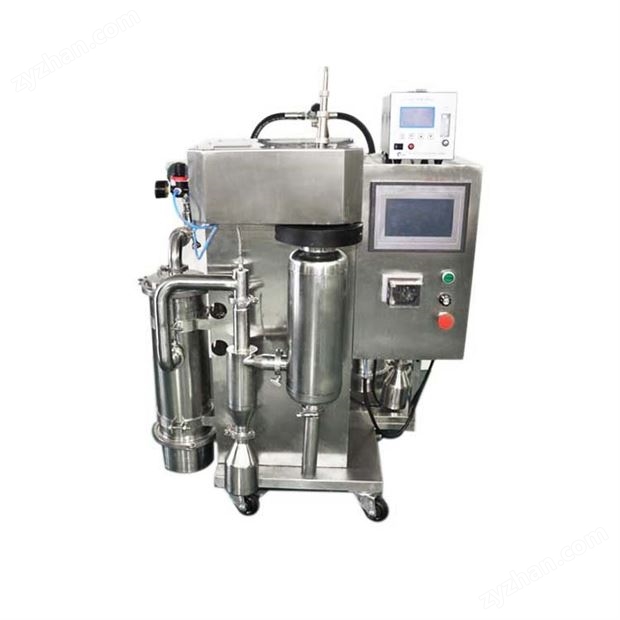
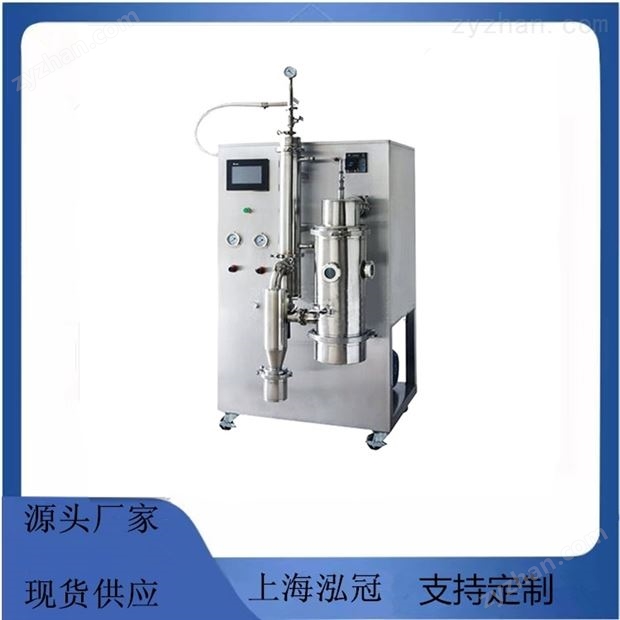
控制系统:采用PLC+触摸屏控制,可实时显示并设定进风温度、排风温度、雾化转速/压力、进料流量等参数,支持数据存储(≥1年)与打印功能。
接通总电源→开启控制柜电源→启动布袋除尘器脉冲反吹系统(压力0.4-0.6MPa,反吹间隔30秒)。
启动引风机→调节风门至开度40%,使塔内负压稳定在-8 - -12kPa→启动送风机→逐步开大风门至60%-70%。
启动加热系统→设定进风温度(如食品添加剂设160℃)→当进风温度达到设定值的90%时,启动雾化系统(离心式先低速3000r/min运行,5分钟后升至设定转速;压力式先低压1MPa运行,逐步升至设定压力)。
进风温度稳定后,启动进料泵→初始流量设为额定流量的30%→观察雾化状态3-5分钟,无异常则按5%/分钟的速率提升流量至额定值。
部件 | 保养周期 | 保养内容 | 合格标准 |
|---|---|---|---|
雾化器轴承 | 每500小时 | 更换润滑脂 | |
进料泵密封件 | 每800小时 | 更换填料或机械密封 | 漏液量≤5滴/分钟 |
滤袋 | 每1000小时 | 检查破损情况,清洗滤袋 | 过滤效率≥99%,无破损 |
加热管 | 每2000小时 | 除垢、检测绝缘电阻 | 绝缘电阻≥1MΩ,加热均匀 |
雾化不均:原因可能是喷头堵塞(清理喷孔)、雾化压力/转速波动(检查高压泵/雾化电机电压稳定性)、料液粘度不均(重新均质处理料液)。
塔壁严重粘壁:需调整进风温度(提高5-10℃)、优化气流分布(检查风帽位置)、启用空气吹扫装置(压力0.3MPa,吹扫间隔10秒),若仍无效则更换防粘壁塔体衬里。
收粉率低(<85%):检查旋风分离器气密性(更换密封垫)、清理滤袋堵塞(脉冲反吹或更换滤袋)、调整引风机负压(提高至-12 - -15kPa)。
电机过载跳闸:立即停机,检查是否进料量过大(减少流量)、叶轮积尘(清理叶轮)、轴承损坏(更换轴承),排除故障后复位过载保护器方可重启。
严禁在设备运行时拆卸雾化器、打开塔门;处理有机溶剂等易燃物料时,必须使用防爆型设备,且车间内严禁动火,静电接地电阻≤1Ω;操作人员需经专业培训合格后方可上岗,严禁无证操作;设备检修前必须切断总电源,并在控制柜悬挂“禁止合闸”警示牌。


免责声明
投稿电话:0571-89719776
投稿邮箱:357275273@qq.com
 微信公众号
随时掌握行业动态
 采购中心
采购专员1对1咨询
 手机版
 制药网手机版
 制药网小程序
 官方微信
 公众号:zyzhan

 直播中
 直播中
 直播中